Teléfono
 Email


- Trofeos y sostenibilidad
Impresión UV sobre acrílico de gran espesor: control de altura y electricidad estática
Imprimir en PMMA de 20 a 30 mm con una impresora UV plana concentra dos problemas que degradan la nitidez: la altura real de la pieza no es la nominal y el material acumula carga electrostática. Los dos actúan sobre lo mismo: la trayectoria de la gota entre la boquilla y la superficie.
Este artículo explica el origen físico de cada problema, los métodos habituales para controlarlos y un protocolo de trabajo aplicable a cualquier equipo UV de mesa plana.
En Sustain Awards fabricamos trofeos de metacrilato y los personalizamos mediante impresión directa UV. La preparación del archivo de diseño para esa impresión se explica en nuestra guía de impresión UV sobre trofeos de metacrilato.
Índice
- 1. Por qué el acrílico grueso es un sustrato difícil
- 2. Problema 1: variación de espesor y detección de altura
- 3. Problema 2: electricidad estática
- Diagnóstico rápido: del síntoma a la causa
- 4. Ajustes de impresión complementarios
- 5. Protocolo integrado
- 6. Fabricantes de referencia
- Medir, neutralizar, fijar: el orden que da nitidez en acrílico grueso
- Preguntas frecuentes
1. Por qué el acrílico grueso es un sustrato difícil
El acrílico grueso es un sustrato difícil porque su espesor real varía y porque acumula carga electrostática. La tabla resume cada característica y su consecuencia.
| Característica del PMMA grueso | Consecuencia en impresión |
|---|---|
| Tolerancia de espesor amplia, sobre todo en colado | Distancia cabezal-superficie variable entre piezas |
| Transparencia óptica | Los sensores ópticos de altura y anticolisión no detectan la superficie |
| Aislante eléctrico de alta resistividad | Acumula carga |
| Film protector de fábrica | Su retirada genera carga electrostática |
| Superficie brillante y transparente | Reflexión y conducción de luz UV hacia el cabezal |
| Sensible a disolventes, especialmente extruido o cantos láser | Riesgo de microfisuras (crazing) al limpiar con alcohol |
2. Problema 1: variación de espesor y detección de altura
2.1 Origen de la variación
El acrílico de 25 mm es casi siempre colado (cast). La colada entre vidrios produce placas con tolerancias de espesor bastante más amplias que las del extruido, tanto entre placas como dentro de una misma placa. Una variación de ±1 a ±2 mm en 25 mm es habitual y está dentro de norma.
| Tipo de variación | Descripción | Corrección |
|---|---|---|
| Entre piezas | Cada pieza tiene un espesor distinto pero es plana | Clasificación por espesor, altura por lote, calzos |
| Dentro de la pieza | Cuña o planitud irregular | Nivelación con calzos bajo el lado bajo |
2.2 Por qué falla el sensor con acrílico transparente
Los sensores ópticos fallan con acrílico transparente porque el haz atraviesa el material en lugar de reflejarse en la superficie. La tabla compara cuatro sistemas.
| Sistema | Función | Comportamiento con PMMA transparente |
|---|---|---|
| Palpador de contacto | Mide altura tocando la pieza | Funciona, pero puede fallar en cantos biselados o pulidos y marcar la superficie |
| Láser o sensor óptico por reflexión (triangulación) | Mide altura o detecta obstáculos | Falla: el haz atraviesa el material y lee la mesa o no recibe retorno |
| Barrera óptica horizontal (anticolisión) | Detecta objetos que sobresalen del plano de impresión | Detección irregular: el acrílico deja pasar parte del haz |
| Guía láser de posicionamiento | Referencia visual de origen | Difícil de ver sobre superficie transparente |
El resultado es doble: la máquina mide mal la altura y fija un gap erróneo, o no protege el cabezal frente a una pieza más alta de lo esperado.
Riesgo de colisión: cuando el espesor real supera al medido
Un gap menor mejora la nitidez, pero reduce el margen frente a un trofeo más alto de lo previsto.
2.3 Qué ocurre con la calidad cuando el gap aumenta
El gap (o distancia cabezal-superficie) es la separación entre la placa de boquillas y la superficie que se imprime.
La gota sale de la boquilla a unos 6 a 8 m/s mientras el carro se desplaza. Durante el vuelo conserva la velocidad horizontal del carro, así que aterriza desplazada:
d = g \cdot \frac{v_{carro}}{v_{gota}}
La calibración bidireccional compensa ese desplazamiento para un gap concreto. Si el gap real cambia, las pasadas de ida y vuelta se desregistran:
\varepsilon_{bidi} \approx 2 \cdot \Delta g \cdot \frac{v_{carro}}{v_{gota}}
Ejemplo orientativo: carro a 1 m/s, gota a 6 m/s y Δg de 1,2 mm dan un error de unos 0,4 mm, equivalente a unos 9 puntos a 600 dpi. Visualmente: bordes dobles, texto engrosado y pérdida de definición en líneas finas.
Además, a mayor gap:
- Las gotas satélite, más lentas que la principal, aterrizan más lejos: halo y bruma alrededor del motivo.
- La gota queda más expuesta a corrientes de aire y a campos electrostáticos.
- Aumenta la niebla de tinta que puede curarse sobre la placa de boquillas.
El gap es la variable de mayor impacto en la nitidez. La referencia habitual es trabajar en torno a 1 mm.
2.4 Métodos habituales
| Método | Aplicación | Ventajas | Limitaciones |
|---|---|---|---|
| Cinta opaca en el punto de medición | Cinta de color o de enmascarar donde mide el sensor óptico; retirarla antes de imprimir | Coste nulo, recomendación habitual de los fabricantes | Solo para sensores ópticos; manipulación extra |
| Film protector opaco al medir | Medir con el film puesto y retirarlo después | Sin material adicional | El film transparente no sirve; retirarlo genera estática |
| Bloque de referencia opaco | Bloque mecanizado (aluminio, POM) de altura conocida junto a la pieza; medir sobre él y aplicar la diferencia | Repetible y preciso | Requiere medir la pieza real con calibre |
| Altura manual | Introducir el espesor o bajar el cabezal manualmente hasta el gap deseado | Independiente del sensor | Depende del operario; riesgo si el valor es erróneo |
| Medición previa con micrómetro o calibre | Medir cada pieza en 3 a 5 puntos y registrar el máximo | Base de todo lo demás | Mano de obra |
| Clasificación por espesor | Agrupar piezas en bandas de 0,2 a 0,3 mm y ajustar altura por lote | Reduce el Δgap real a valores despreciables | Requiere volumen por banda |
| Calzos (shims) calibrados | Bajo piezas finas para igualar la cara superior; bajo el lado bajo en piezas en cuña | Permite lotes mixtos a un único gap | La pieza no debe bascular |
| Plantilla (jig) de posicionamiento | Plantilla fresada o cortada, más baja que la pieza, con alojamientos | Registro repetible, sujeción lateral | Fabricación inicial |
| Gap referido al punto más alto | Fijar la altura sobre la pieza o zona más alta del lote | Elimina el riesgo de colisión | Las zonas bajas se imprimen con más gap |
| Reajuste automático de altura | Opción de algunos equipos que recalcula la altura si detecta contacto | Evita paradas | No mejora la calidad, solo la continuidad |
| Recalibración bidireccional al gap de trabajo | Repetir la calibración de pasadas con el gap real del lote | Corrige el desregistro | Útil solo si el gap es estable en el lote |
| Impresión unidireccional | Imprimir solo en una dirección | Elimina el error bidireccional | Tiempo aproximadamente doble |
| Espesor calibrado o mecanizado | Placas de espesor calibrado, o planeado de cara | Elimina el problema de raíz | Coste de material o de proceso |
3. Problema 2: electricidad estática
3.1 Origen de la carga
El PMMA es aislante: la carga queda en la superficie y no se descarga por contacto con una mesa conectada a tierra.
| Fuente | Nivel de riesgo |
|---|---|
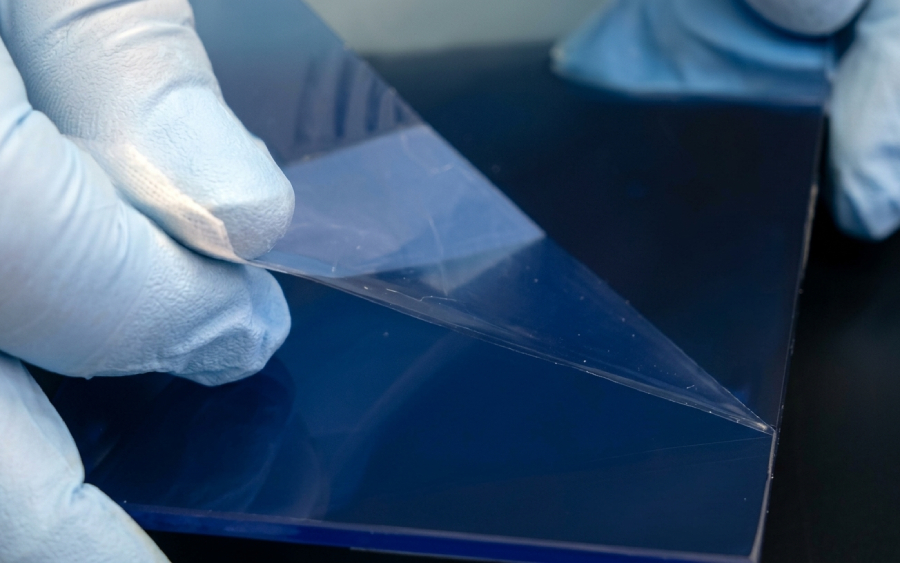
| Retirada del film protector | Muy alto: separación rápida de superficies (efecto triboeléctrico), cargas de varios kV |
| Limpieza con paño seco | Alto |
| Ambiente seco (HR baja, calefacción, invierno) | Alto: multiplica el resto |
| Manipulación con guantes sintéticos | Medio |
| Flujo de aire de mesa de vacío o extracción | Bajo a medio |
3.2 Efecto sobre la gota
Las gotas de tinta UV son de pocos picolitros y pueden llevar carga propia. El campo electrostático de la pieza las atrae o desvía durante el vuelo:
- Bruma o sobrepulverizado (overspray) fuera del motivo.
- Bordes difusos y texto con halo.
- Satélites desplazados.
- Peor en cantos y esquinas, donde el campo se concentra.
- Peor con gotas pequeñas.
- Atracción de polvo, que queda encapsulado bajo la tinta.
- Niebla que retrocede hacia el cabezal (ver 2.3).
Gap y estática se potencian: la estática tolerable a 1 mm de gap puede ser visible a 2,2 mm.
3.3 Medir antes de actuar
Un medidor de campo electrostático de mano permite saber si la pieza está cargada, verificar el ionizador y detectar qué operación genera la carga. Como referencia de trabajo habitual en impresión, se busca mantener la superficie por debajo de ±1 kV.
3.4 Métodos habituales
| Método | Aplicación | Ventajas | Limitaciones |
|---|---|---|---|
| Barra ionizadora (AC o DC pulsada) | En el carro, el pórtico o la zona de carga | Neutraliza la carga sobre aislantes | Limpieza periódica de emisores; la DC pulsada rinde mejor a distancias mayores |
| Pistola o soplador ionizado | Durante la retirada del film y antes de cargar la pieza | Neutraliza y elimina polvo a la vez | El flujo de aire no debe actuar durante la impresión |
| Retirada lenta del film | Pelar despacio, con ángulo bajo, bajo aire ionizado | Reduce la carga en origen | Disciplina de operario |
| Reposo tras retirar el film | Dejar la pieza unos minutos, idealmente bajo ionizador | Coste nulo | Insuficiente solo en ambiente seco |
| Humedad relativa 40 a 60 % | Humidificador e higrómetro; óptimo en torno a 50 % | Reduce la generación de carga en todo el proceso | No neutraliza cargas ya generadas; evitar condensación |
| Toma de tierra de mesa, máquina y operario | Mesa y bastidor a tierra; pulsera o calzado disipativo | Evita acumulación en partes conductoras | Solo actúa sobre partes conductoras |
| Limpiadores antiestáticos | Aplicados con paño antiestático, no pulverizados | Neutralización temporal | Residuo tensioactivo que puede reducir la adherencia |
| Alcohol isopropílico | Limpieza de grasa y polvo | Elimina contaminantes | No es antiestático; microfisuras en extruido y cantos láser |
| Paños antiestáticos o microfibra húmeda | Limpieza final | Menos carga que un paño seco | Solo reduce, no neutraliza |
3.5 Errores frecuentes
- Confiar en la toma de tierra de la mesa para descargar el acrílico.
- Retirar el film en la mesa de impresión, justo antes de imprimir.
- Limpiar con aire comprimido no ionizado: carga aún más la pieza.
- Aplicar antiestáticos sin validar adherencia.
- Activar el ionizador solo durante la impresión y no en la preparación.


Llevamos la impresión UV al acrílico
Nitidez y personalización en cada detalle
Descubre nuestros trofeos de metacrilatoDiagnóstico rápido: del síntoma a la causa
La tabla relaciona síntomas de impresión con su causa probable.
| Síntoma | Causa probable |
|---|---|
| Bordes dobles o texto engrosado | Gap distinto del calibrado (desregistro bidireccional) |
| Halo o bruma alrededor del motivo | Gotas satélite por gap alto, estática o ambas |
| Bordes más difusos en cantos y esquinas | Campo electrostático concentrado |
| Motas de polvo bajo la tinta | Atracción electrostática del polvo |
| Nitidez distinta entre trofeos del mismo lote | Variación de espesor entre trofeos sin ajustar |
| Una zona del trofeo más nítida que otra | Trofeo en cuña o planitud irregular |
| Microfisuras tras limpiar | Alcohol sobre acrílico extruido o cantos láser |
| Tinta curada en la placa de boquillas | Niebla de tinta por gap alto, estática o ambas |
| Cabezal que choca con el trofeo | Espesor real mayor que el medido; sensor óptico sin lectura |
| Pérdida de adherencia tras limpiar | Residuo de limpiador antiestático |
4. Ajustes de impresión complementarios
Con altura y estática controladas, estos ajustes reducen el error residual.
| Ajuste | Efecto | Coste |
|---|---|---|
| Menor velocidad de carro | Reduce el desplazamiento de la gota y de los satélites | Mayor tiempo |
| Más pasadas | Menos tinta por pasada, mejor definición de bordes | Mayor tiempo |
| Gota de mayor tamaño (cabezales de escala de grises) | Gotas más pesadas, menos sensibles a campo y aire | Menor detalle en degradados finos |
| Curado intermedio (pin curing) ajustado | Limita la expansión de la gota en superficie lisa | Ajuste por tinta |
| Enmascarado de cantos | Reduce la luz UV que el acrílico conduce hacia el cabezal | Preparación extra |
| Base oscura u opaca bajo la pieza | Evita reflexión UV desde la mesa y facilita el registro visual | Bajo |
| Impresión en reverso (cara posterior) | Protege la tinta y da profundidad; exige imagen en espejo y orden de capas invertido | Preparación de archivo |
5. Protocolo integrado
| Paso | Acción |
|---|---|
| 1 | Taller entre 40 y 60 % de humedad relativa, verificado con higrómetro |
| 2 | Medir espesor de cada pieza, anotar máximo y mínimo y clasificar por bandas |
| 3 | Retirar el film despacio bajo aire ionizado |
| 4 | Limpiar con paño antiestático; alcohol solo si es compatible con el tipo de acrílico |
| 5 | Posicionar con plantilla y nivelar con calzos, con la cara impresa paralela a la mesa |
| 6 | Medir altura sobre cinta opaca o bloque de referencia, nunca sobre acrílico desnudo con sensor óptico |
| 7 | Fijar el gap al mínimo seguro sobre el punto más alto de la banda |
| 8 | Comprobar carga con medidor de campo; ionizar si supera el umbral |
| 9 | Recalibrar bidireccional si la banda cambia o imprimir unidireccional en trabajos críticos |
| 10 | Prueba de adherencia por lote de material o de limpiador |
6. Fabricantes de referencia
Los sistemas de medición de altura, anticolisión e ionización varían entre fabricantes y modelos. Conviene confirmar con cada fabricante qué tipo de sensor usa el equipo y si ofrece ionizador integrado u opcional.
| Categoría | Segmento | Fabricantes principales |
|---|---|---|
| Impresoras UV de mesa plana | Compactas y de sobremesa | Roland DG, Mimaki, Epson, Mutoh |
| Impresoras UV de mesa plana | Gran formato y producción | Canon (Arizona), EFI, Durst, swissQprint, Agfa, Fujifilm, Vanguard |
| Control de estática | Barras ionizadoras, sopladores y pistolas | Simco-Ion, Meech, Keyence, Fraser, Haug |
| Control de estática | Medidores de campo electrostático | Simco-Ion, Meech, Keyence, Fraser |
Llevamos la impresión UV al acrílico
Nitidez y personalización en cada detalle
Descubre nuestros trofeos de metacrilatoMedir, neutralizar, fijar: el orden que da nitidez en acrílico grueso
La impresión UV sobre acrílico de gran espesor depende de medir cada trofeo y neutralizar su carga antes de fijar el gap.
Dos umbrales ayudan a decidir cuánto control hace falta. Con un rango de espesor inferior a ±0,3 mm por lote, el gap fijado sobre el punto más alto apenas degrada la nitidez. Si tras ionizar y fijar el gap mínimo persisten las gotas satélite, la causa no es la estática: revisar boquillas y calibración bidireccional.